Izdelki
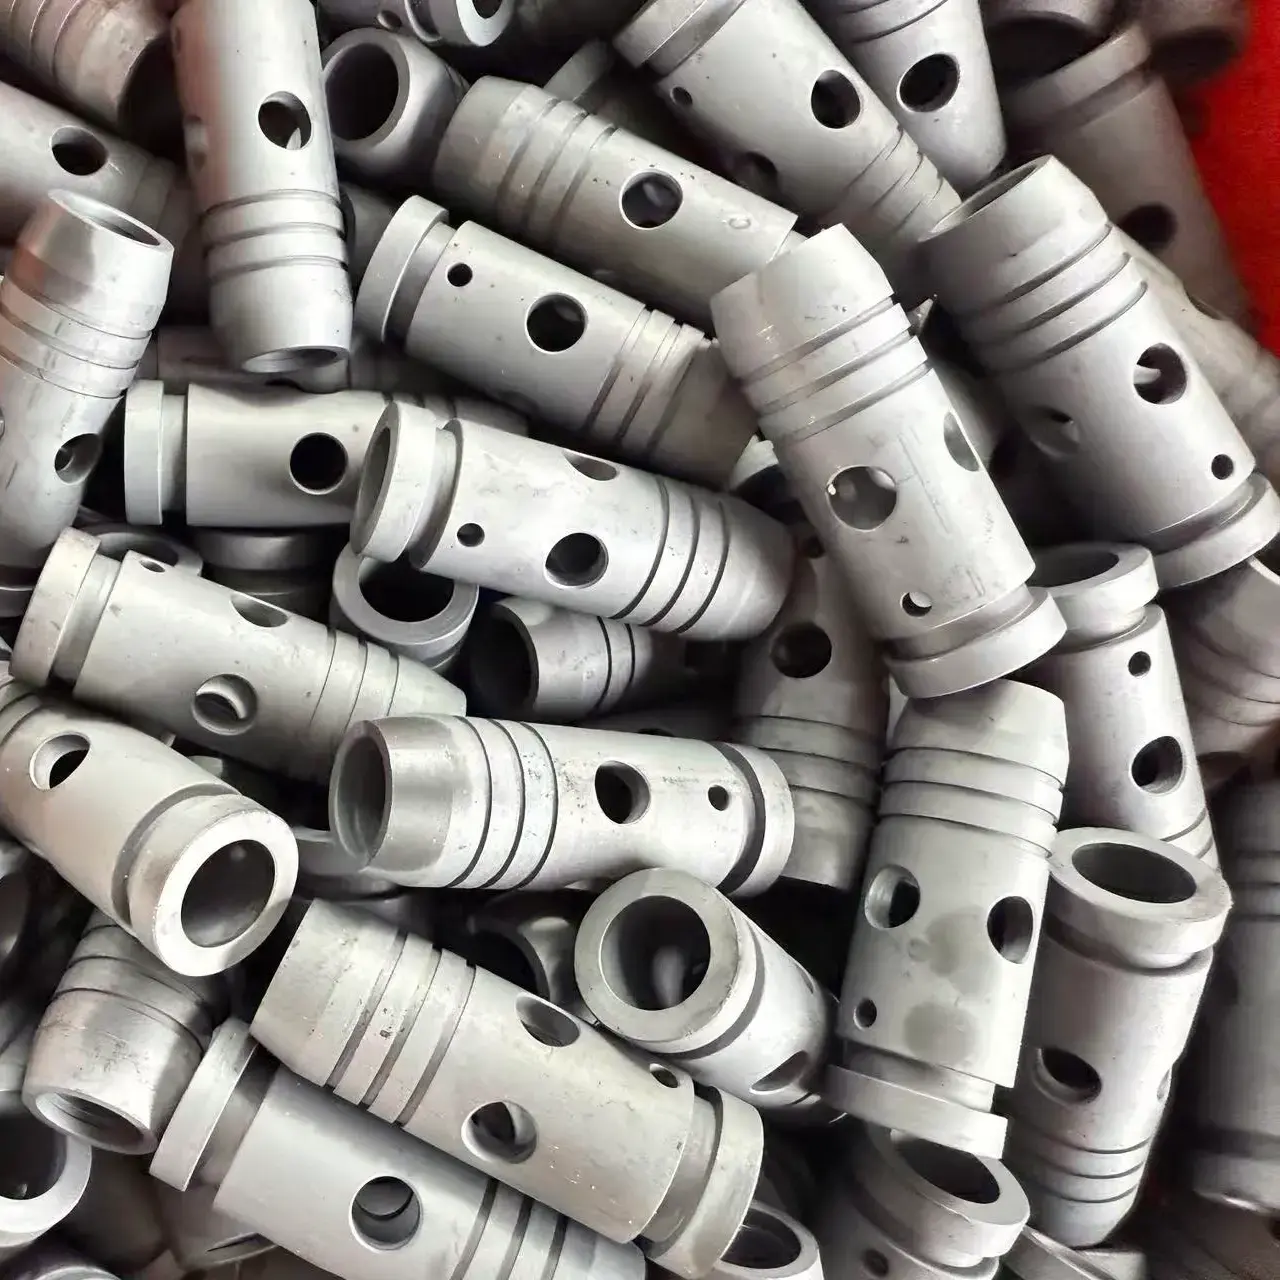
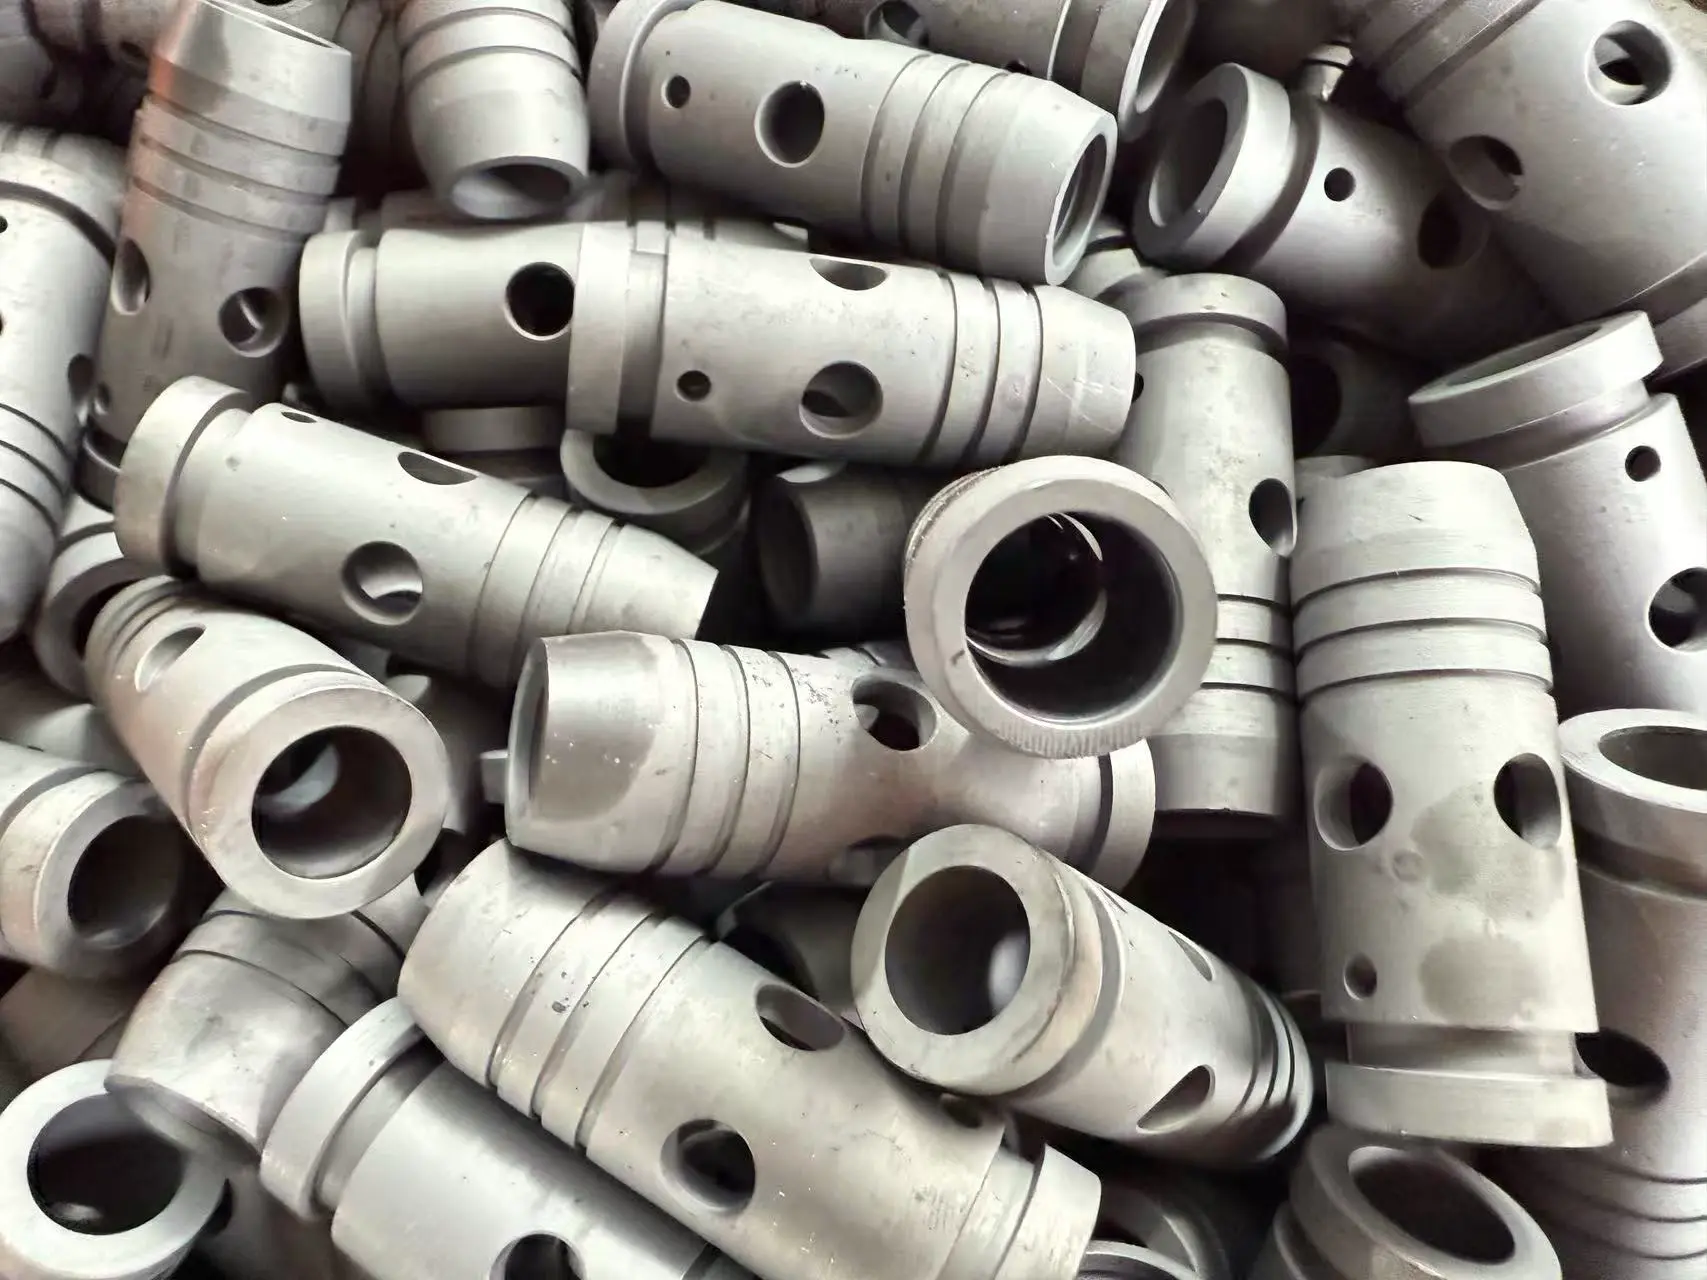
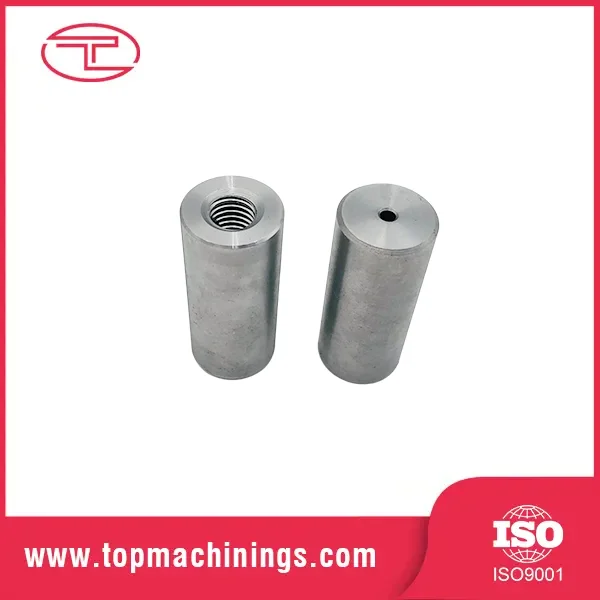
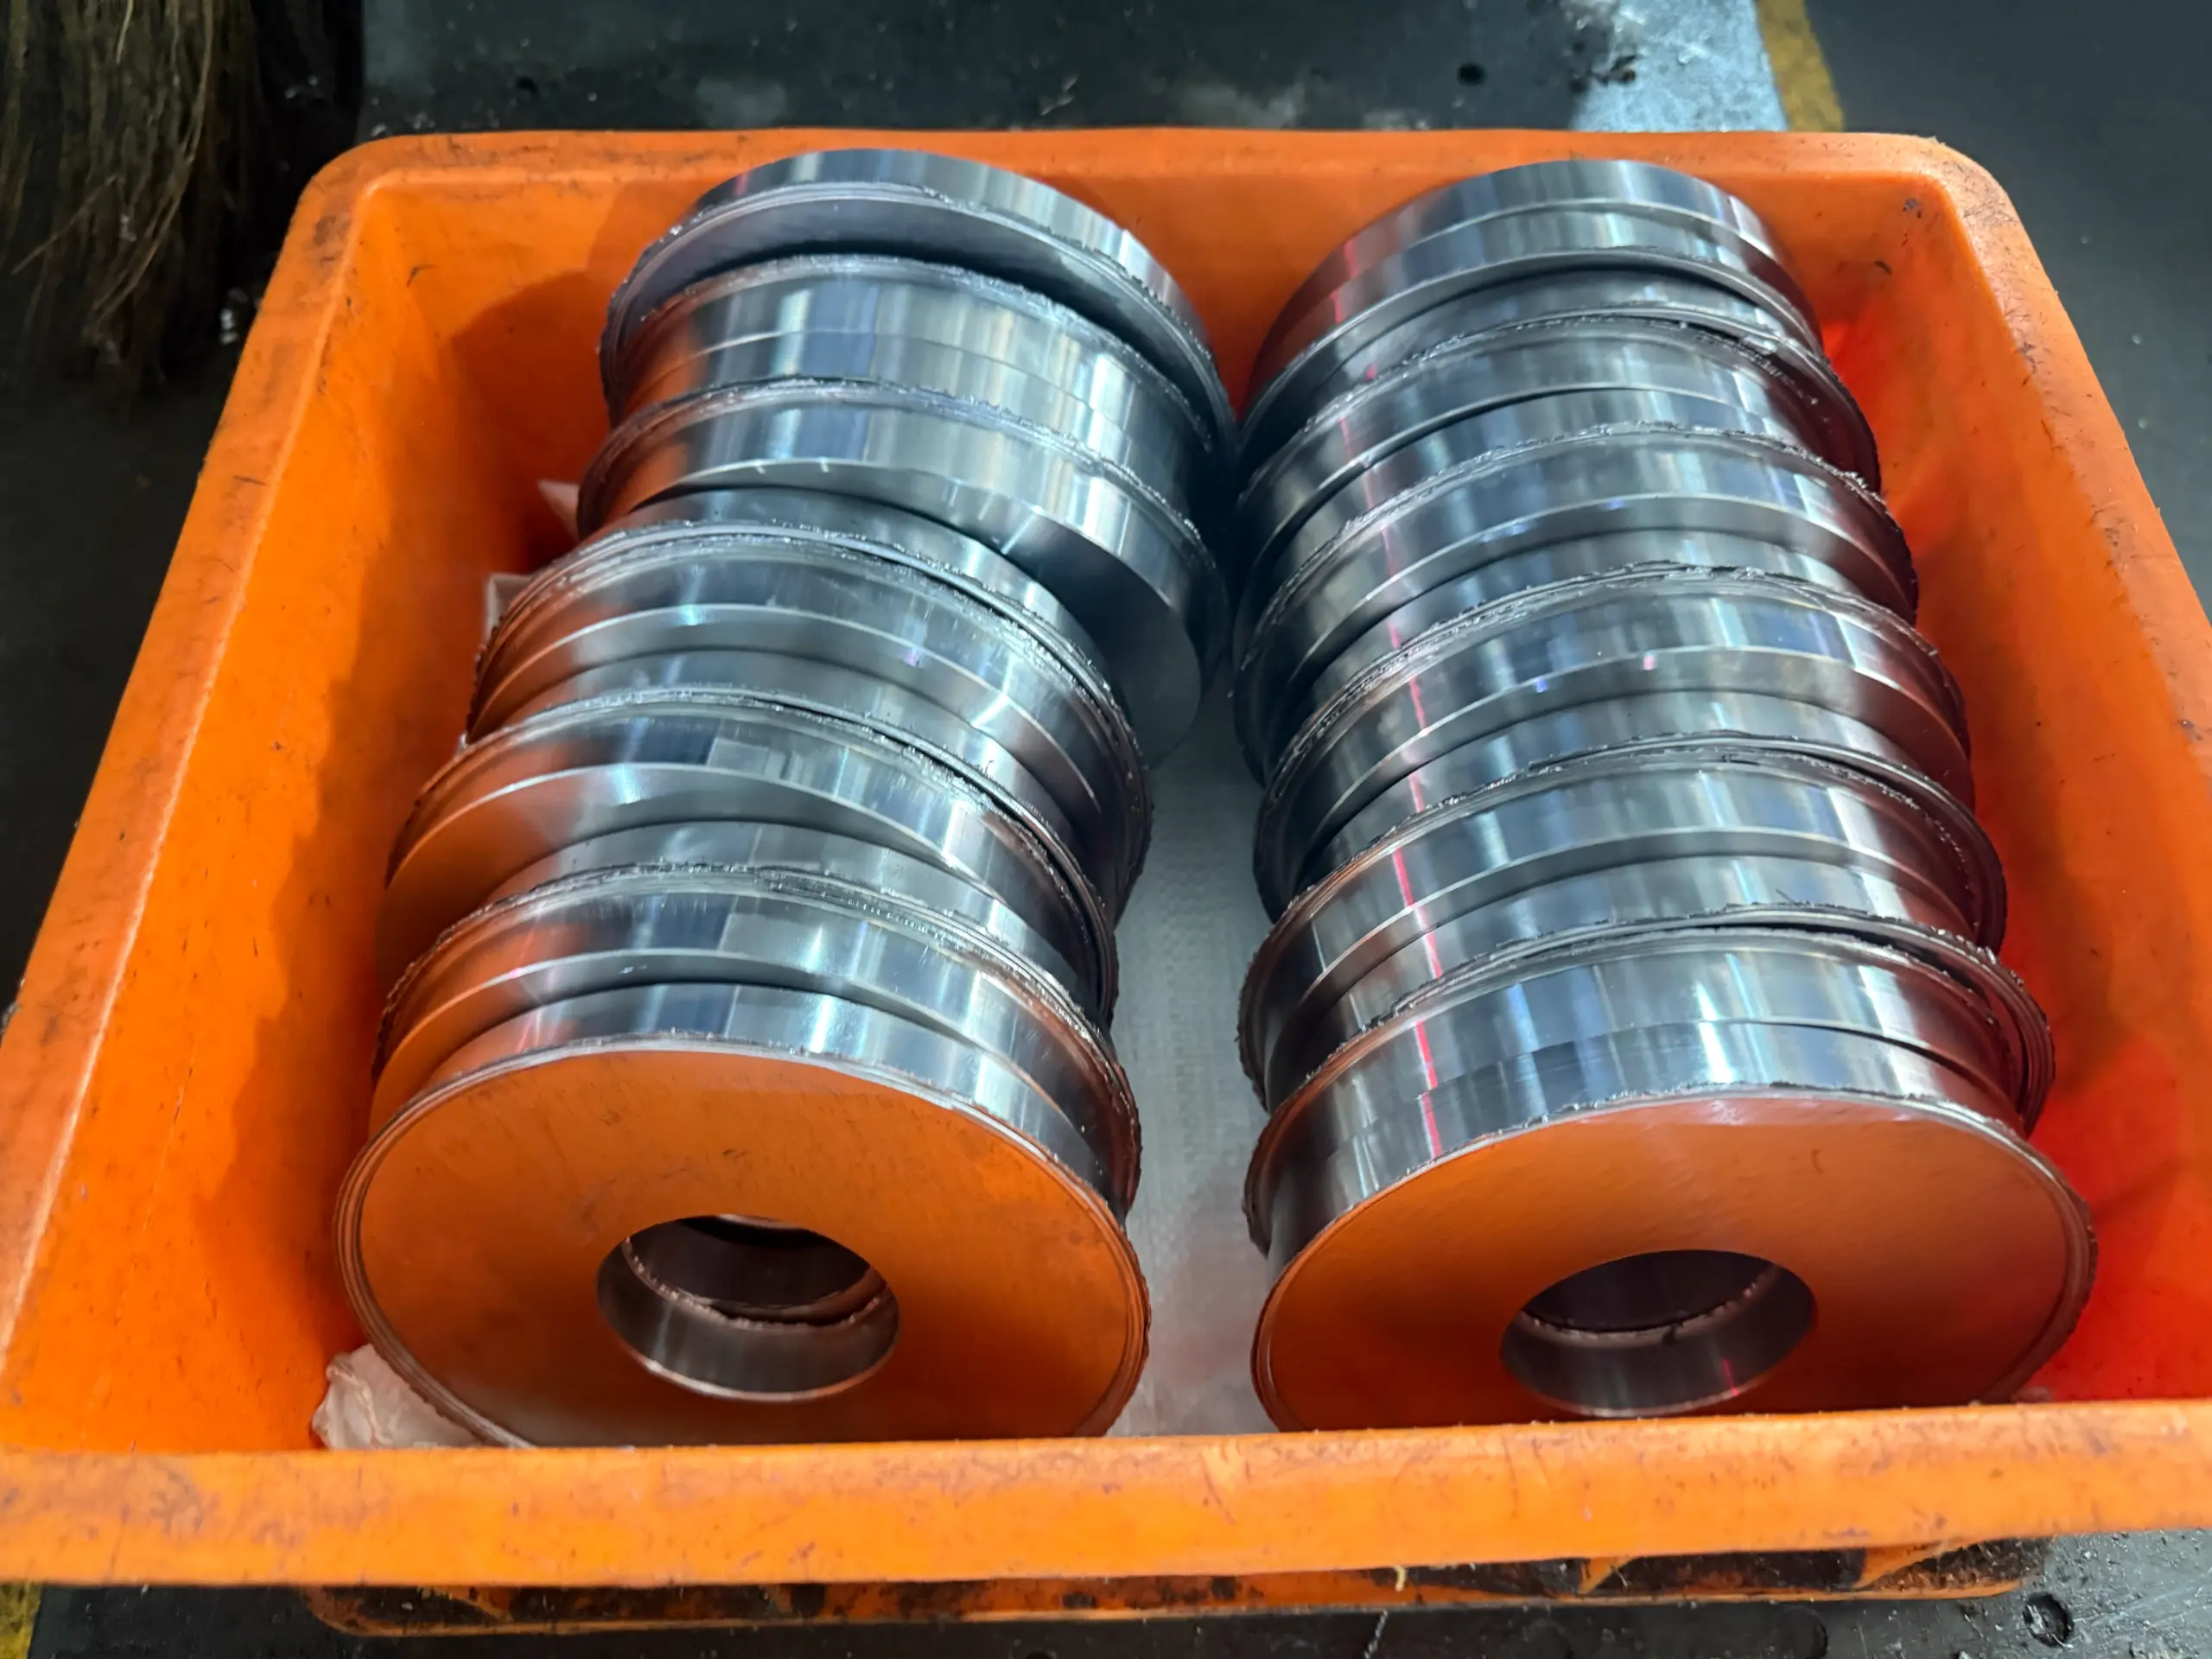
Komponenta votlega cilindra za natančno struženje
  • Komponenta votlega cilindra za natančno struženjeKomponenta votlega cilindra za natančno struženje

Komponenta votlega cilindra za natančno struženje

Tuoyuan Metal obdeluje komponente votlega valja za natančno struženje na Kitajskem na hitrih CNC stružnicah, izvrtine od 5 mm do 80 mm do ±0,01 mm z debelino stene znotraj 0,05 mm. Tanke stene so načrtovane v mehkih čeljustih, tako da del ne odskoči nazaj, ko se vpenjalna glava sprosti. Pošljite risbo in pred ponudbo bomo potrdili izvedljivo debelino stene, razmerje izvrtine in postopek.
    Ocena: 5.0
    (Število ocen: 1)

    Tuoyuan Metal pod eno streho v okrožju Jimo v Qingdau obrača komponento votlega valja za natančno struženje na stružnicah z dvojnim vretenom in obdelovalnih centrih. Vrtanje, struženje in sekundarne operacije ostanejo na enem procesnem listu, tako da se izvrtina in zunanji premer merita glede na isto osnovno črto. Pošljite risbo in ponudba se vrne z načrtom postopka, poročilom o prvem artiklu in ceno za količine, ki jih pričakujete. Potrdila o materialu in pakiranje OEM potujejo z vsako pošiljko.

    Lastnosti izdelka

    Ti votli cilindrični deli se uporabljajo v sklopih, kjer se zahteva natančnost izvrtine, debelina stene in poravnava med notranjo in zunanjo površino.

    1. Natančen nadzor izvrtine

    Premer izvrtine je standardno nadzorovan na ±0,01 mm, za izbrane funkcije pa je na voljo ±0,005 mm. Meritve se izvajajo skozi globino izvrtine, namesto da se preveri samo vhodno območje, kar pomaga pri prepoznavanju sprememb dimenzij vzdolž notranje površine.

    2. Stabilna obdelava tankih sten

    Tankostenski deli so obdelani z ustreznimi metodami vpenjanja, da se zmanjšajo deformacije po sprostitvi iz vpenjalne glave. Postopek uporablja izvrtane čeljusti, kjer je to potrebno, kar omogoča, da se vpenjalna sila porazdeli po obodu.

    3. Dosledna debelina stene

    Variacija stene je nadzorovana znotraj 0,05 mm in preverjena na več mestih po obodu. Ta inšpekcijska metoda pomaga prepoznati necentrične izvrtine pred pošiljanjem.


    Specifikacije

    Ime Komponenta votlega valja za natančno struženje
    Material 304/316/316L nerjavno jeklo, ogljikovo jeklo 1045, aluminij 6061/7075, medenina, bron
    Zunanji premer 8 mm - 200 mm
    Premer izvrtine 5 mm - 180 mm
    Debelina stene 1,0 mm - 30 mm; tanjši na pregledu
    Dolžina 5 mm - 500 mm
    Toleranca izvrtine ±0,01 mm standardno; ±0,005 mm na izbranih funkcijah
    Okroglost 0,01 mm standardno
    Stenska variacija znotraj 0,05 mm
    Koncentričnost 0,02 mm med izvrtino in zunanjim premerom
    Površinska obdelava Ra 0,4 - 1,6 µm na izvrtinah kot strojno obdelane
    Končna obdelava izvrtin Pasivacija, honanje, trdi krom, eloksiranje, galvanizacija


    Aplikacije

    Votla struktura omogoča uporabo teh strojno obdelanih delov, kjer so potrebni notranji prehodi, natančne površine za prileganje in stabilne dimenzije. Komponenta votlega valja za natančno struženje se običajno uporablja v mehanskih sklopih, ki so odvisni od poravnave izvrtine in nadzorovane debeline stene.

    ● Obloge hidravličnih in pnevmatskih cilindrov, tulci in telesa uvodnic

    ● Ohišja ležajev in surovci puš, kjer je poravnava gredi pomembna

    ● Vodilne cevi in ​​puše, ki se uporabljajo v avtomatizaciji in opremi za pakiranje

    ● Ohišja senzorjev in instrumentov z natančnimi notranjimi površinami

    ● Telo filtrov in separatorjev za aplikacije s srednjim pretokom

    ● Obrabne puše in distančniki, nameščeni znotraj mehanskih struktur

    Postopek obdelave

    Proizvodno zaporedje za komponente votlih cilindrov za natančno struženje se osredotoča na ohranjanje natančnosti izvrtine ob nadzoru deformacije med strojno obdelavo.

    1. Grobo struženje in priprava

    Surovina je pripravljena in groba strojna obdelava odstrani odvečni material, medtem ko ostane prostor za končne postopke.

    2. Končna obdelava izvrtin

    Notranje vrtanje se izvede glede na zahtevani premer, globino in toleranco. Pri globljih izvrtinah se parametri obdelave prilagodijo glede na razmerje med dolžino in premerom.

    3. Zaključna obdelava zunanjega premera

    Zunanji premer je končan po notranji obdelavi, da se ohrani razmerje med izvrtino in zunanjo površino.

    4. Pregled pred odpremo

    Dimenzijske evidence, materialne certifikate in inšpekcijske podatke je mogoče pripraviti v skladu z zahtevami projekta.


    Izbira materiala

    Izbira materiala je odvisna od delovnega okolja, korozijskih zahtev, pogojev obdelave in zahtev za končno montažo.


    Material Obdelovalna opomba Skupna aplikacija
    304 iz nerjavečega jekla Delo - hitro strdi; prepustnost svetlobe in veliko hladilne tekočine Obloge cilindrov, puše črpalke
    316L nerjaveče Prijazen za varjenje z molibdenom za klorid Ohišja kemične in prehrambene opreme
    1045 ogljikovo jeklo Utrjen po strojni obdelavi, kjer je obraba pomembna Tela in cilindri hidravličnih uvodnic
    6061 aluminij Hiter za obdelavo, lahek, eloksiran Avtomatske vodilne cevi in ​​distančniki
    Bron / medenina Nosilna površina z naravno mazljivostjo Zaščitne puše in obrabni tulci


    Kontrola kakovosti

    Pregled se osredotoča na natančnost izvrtine, okroglost, koncentričnost in debelino stene. Vsaka meritev je povezana z zahtevami obdelave, da se zagotovi, da končni deli ustrezajo specifikacijam risb.

    1. Merjenje izvrtine

    Notranji mikrometri, merilniki zraka in komparatorji izvrtin se uporabljajo za preverjanje dimenzij izvrtin na različnih globinah namesto merjenja samo površine odprtine.

    2. Preverjanje geometrije

    Okroglost, ravnost in natančnost položaja se preverjajo glede na podatke o meritvah prvega izdelka. Koncentričnost izvrtine in zunanjega premera je mogoče nadzorovati znotraj 0,02 mm.

    3. Pregled debeline stene

    Debelina stene se meri na več točkah po obodu, da se ugotovi neenakomerna porazdelitev materiala.

    4. Evidenca o proizvodnji

    Potrdila o materialu in informacije o meritvah se zabeležijo glede na številko opravila za sledenje proizvodnje.


    Zakaj izbrati nas

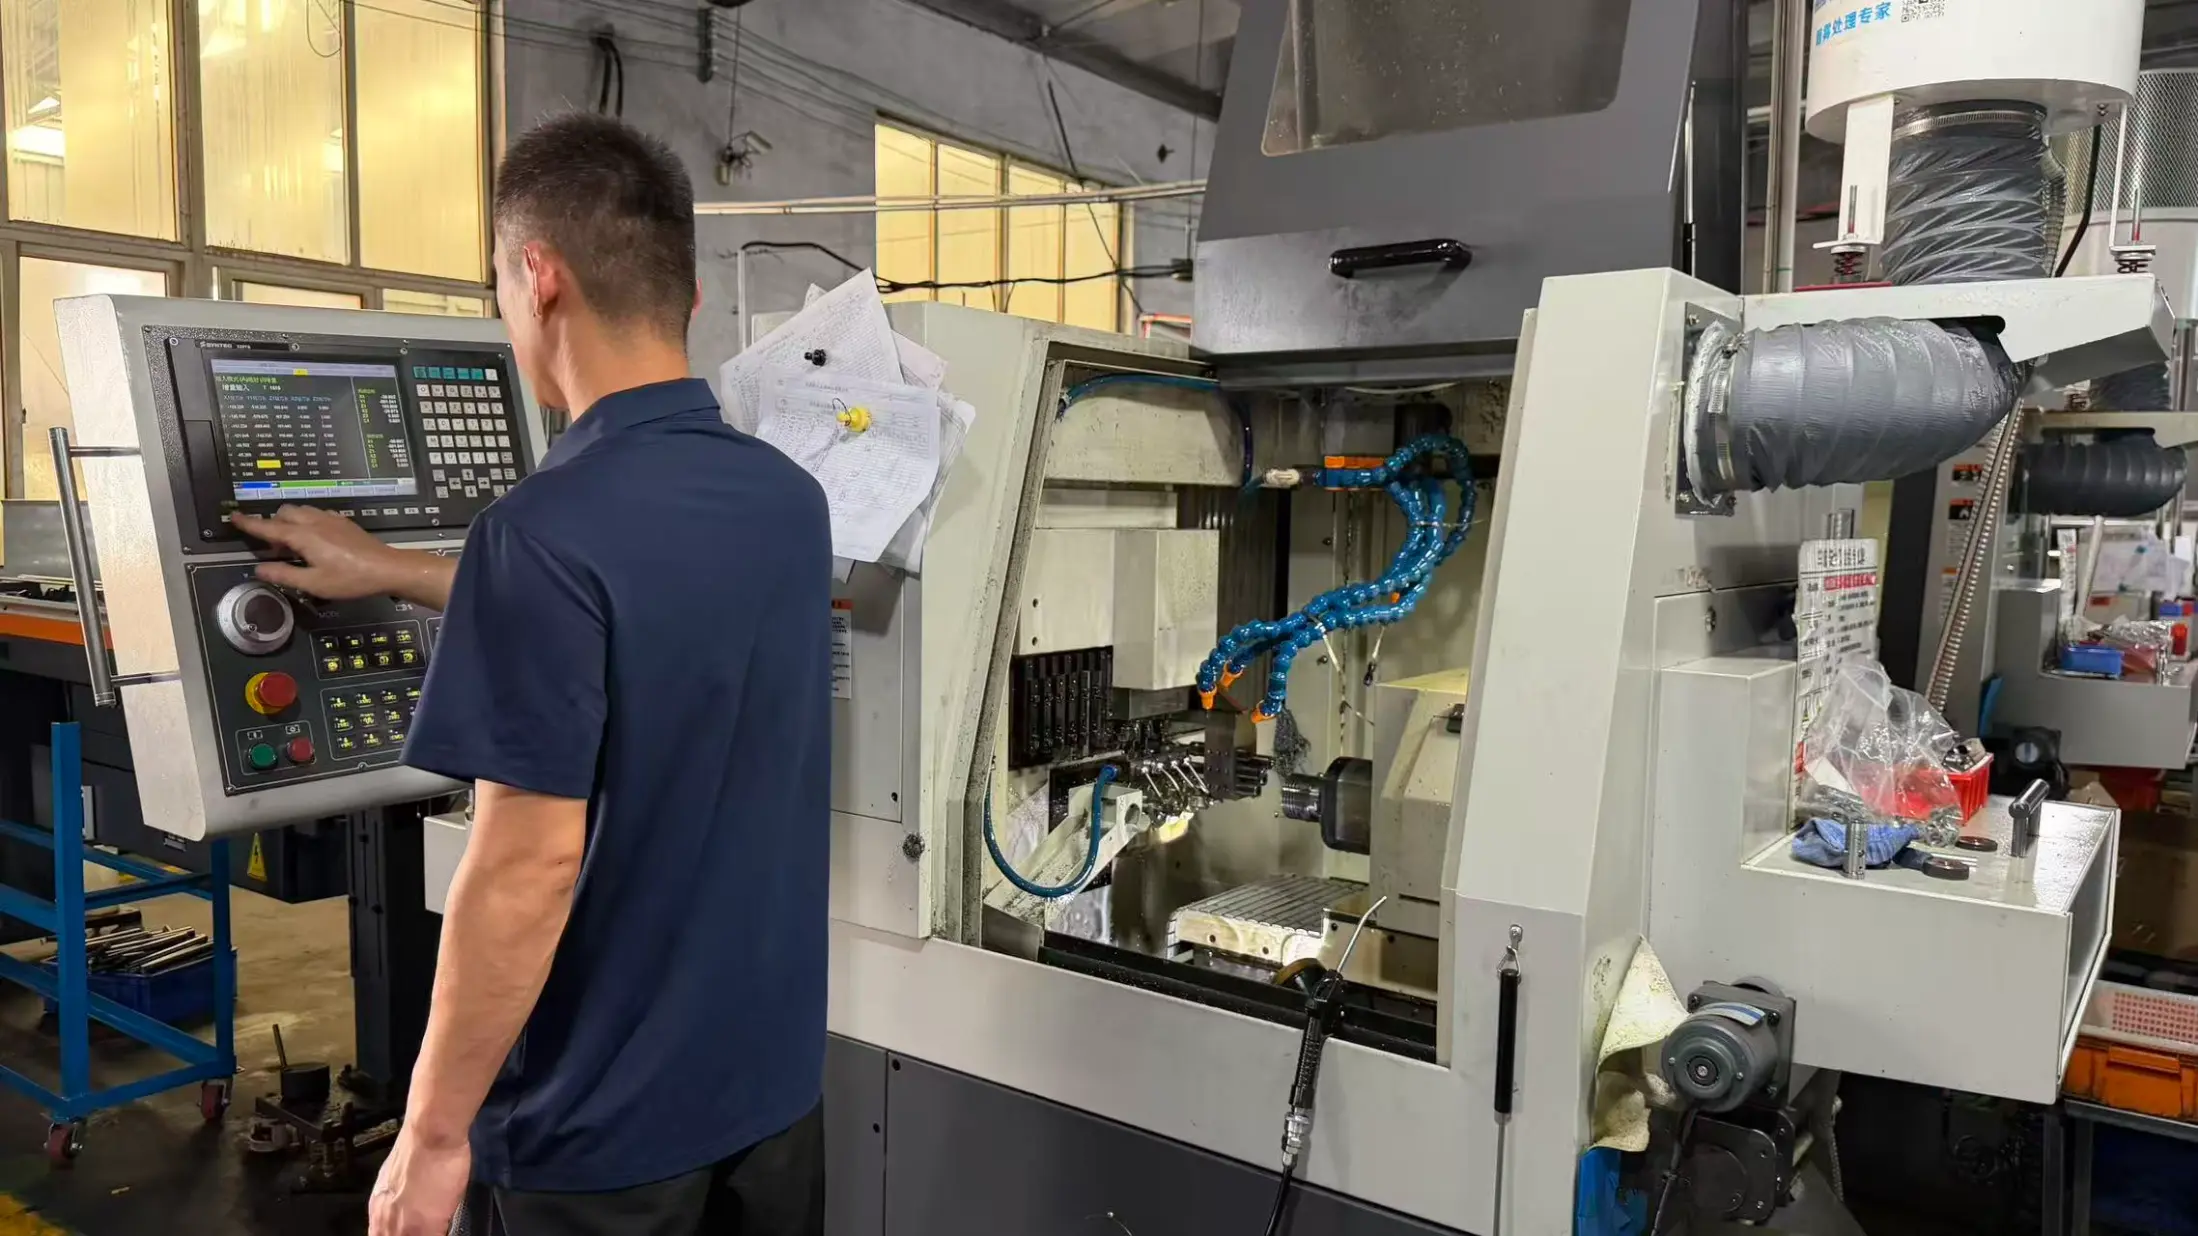
    Tuoyuan Metal obdeluje komponente votlih cilindrov za natančno struženje s CNC struženjem in obdelavo v svoji delavnici v okrožju Jimo v Qingdau. Struženje, vrtanje in sekundarne operacije se upravljajo v okviru istega proizvodnega sistema, da se zmanjšajo razlike v procesu med koraki strojne obdelave.

    Oprema

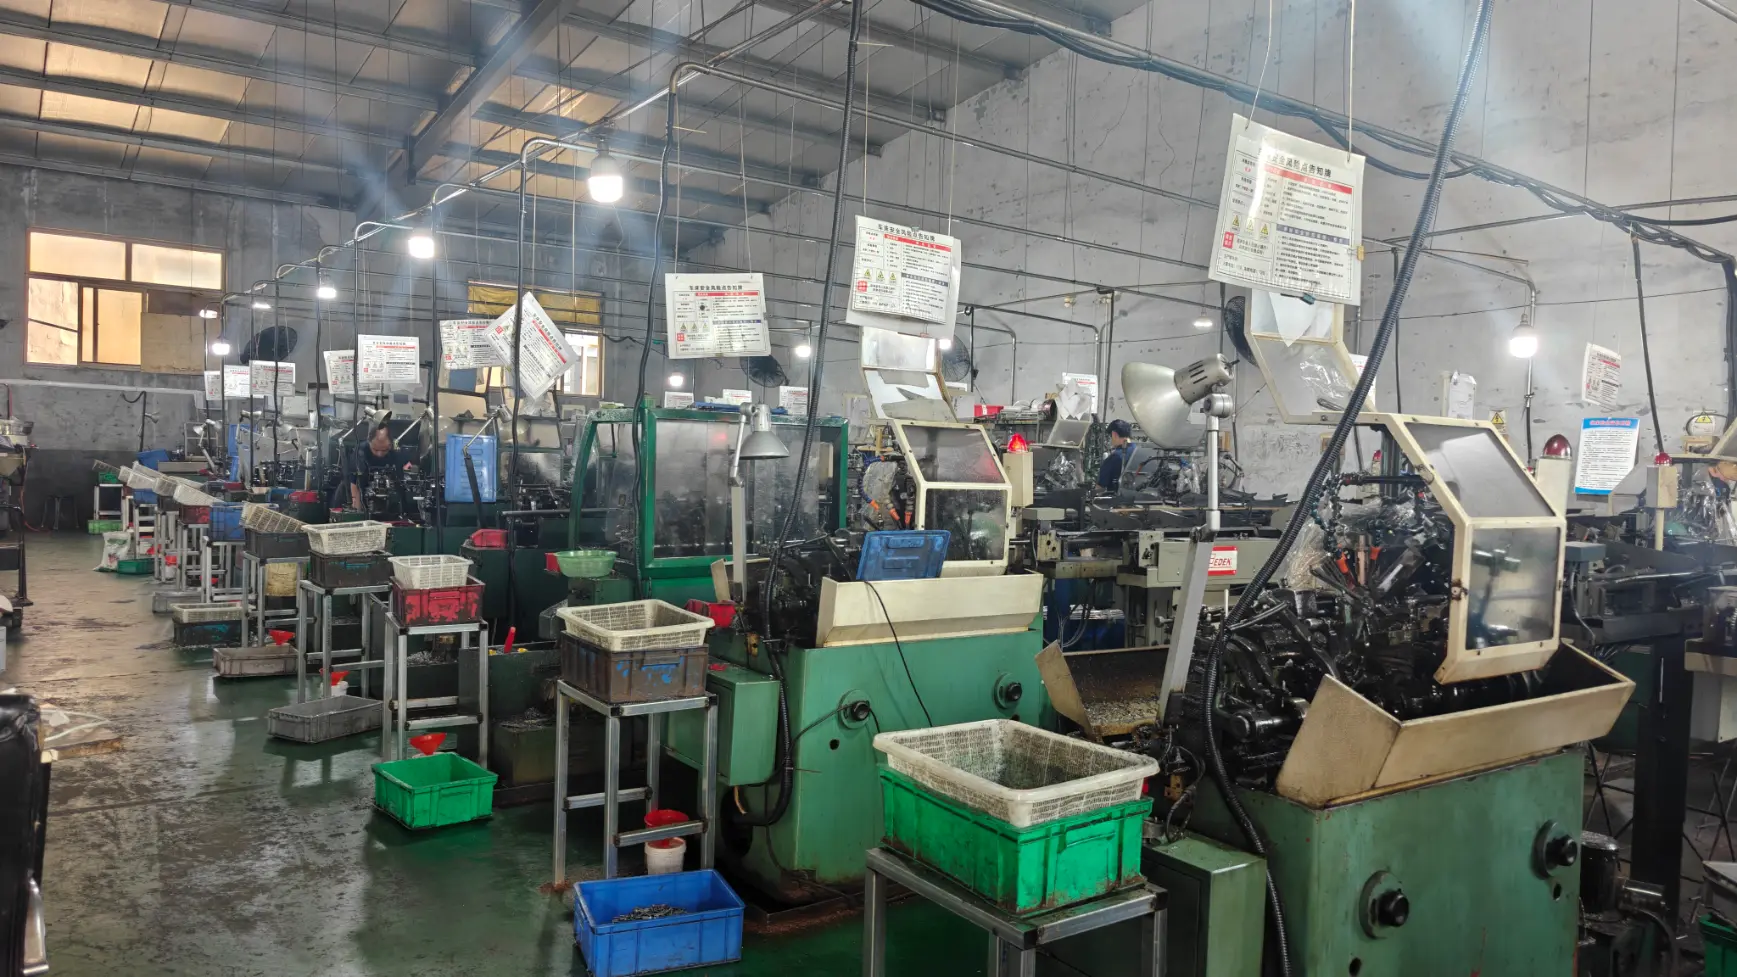
    Delavnica obsega 20 visokohitrostnih preciznih CNC stružnic, 5 obdelovalnih centrov, 10 dvovretenskih središčno vrtalnih stružnic in 30 avtomatskih stružnic.

    Območje proizvodnje

    Objekt obsega 5000 m² z lastno zmogljivostjo površinske obdelave in načrtovanjem proizvodnje, ki ga nadzoruje ERP.

    Sistem kakovosti

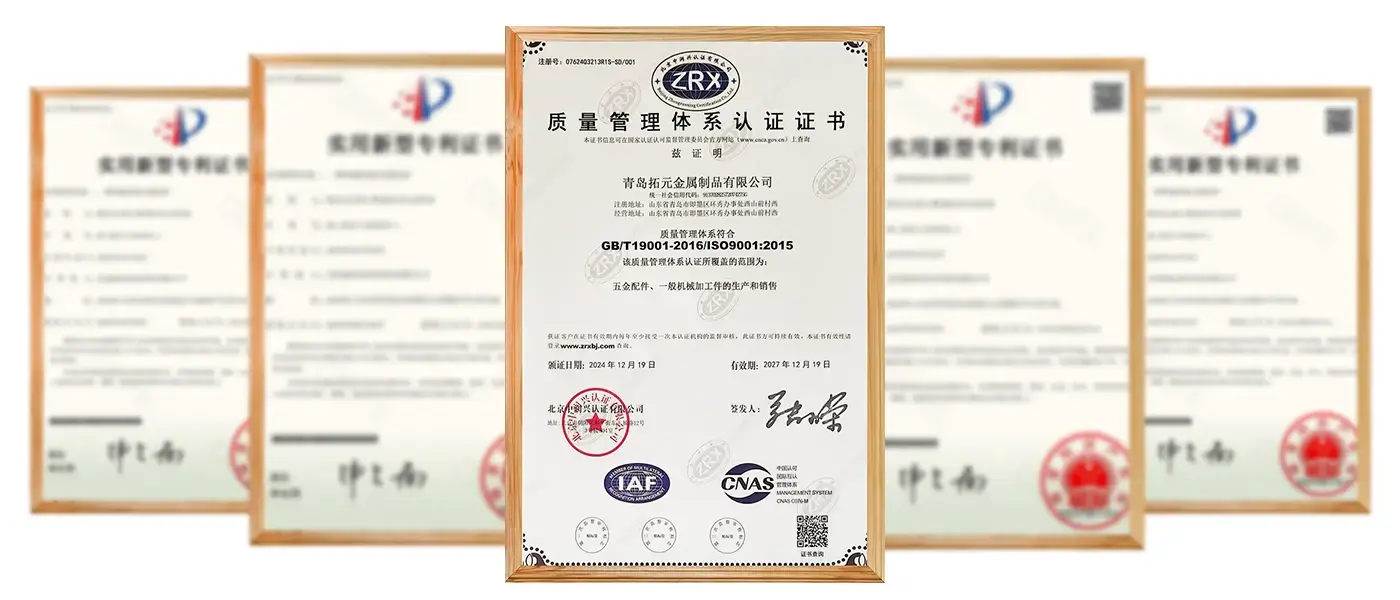
    Proizvodnja sledi zahtevam upravljanja kakovosti ISO 9001, po potrebi pa je na voljo pregled tretje osebe SGS ali TUV.

    Proizvodna zmogljivost

    Letna proizvodnja presega 100 milijonov preciznih kovinskih delov, ki podpirajo tako proizvodnjo vzorcev kot običajne proizvodne programe.


    pogosta vprašanja

    V1: Kako tanko steno lahko obdelate na komponenti votlega valja za natančno struženje?

    O: Stene obdelamo do približno 1,0 mm in tanjše ob pregledu, kjer je del dovolj kratek, da ostane tog. Pošljite risbo in potrdili bomo izvedljivo steno s postopkom.


    V2: Ali lahko držite izvrtino koncentrično z zunanjim premerom?

    O: Da. Vrtanje in struženje v eni postavitvi ohranja koncentričnost znotraj 0,02 mm in tesneje, kjer to potrebuje sklop.


    V3: Ali brusite ali brusite izvrtine ter jih stružite?

    O: Stružimo in vrtamo doma ter poskrbimo za honanje ali trdi krom za izvrtine, ki potrebujejo zrcalno obdelavo ali odpornost proti obrabi. Oba sta citirana z delom, nista dodana naknadno.


    V4: Katere informacije potrebujete za ponudbo?

    O: 2D ali 3D risba z materialom, toleranco izvrtine in razmerjem globine izvrtine. Če imate le vzorec, ga pošljite in izmerili ga bomo ter vam vrnili risbo v odobritev, preden boste ponudili komponento votlega cilindra za natančno struženje.


    V5: Ali so na voljo postopki končne obdelave površin?

    O: Da. Postopke pasiviranja, honanja, trdega kroma, eloksiranja in prevleke je mogoče urediti glede na zahteve.


    V6: Kako se pregledajo dokončani deli?

    O: Deli se preverjajo z merjenjem dimenzij, pregledom izvrtin, preverjanjem okroglosti in proizvodnimi zapisi.


    Pošlji povpraševanje
    Kontaktne informacije
    Za poizvedbe o natančno struženih delih, komponentah za natančno obdelavo, CNC strojno obdelanih komponentah ali cenikih nam pustite svojo e-pošto in kontaktirali vas bomo v 24 urah.
    Ocena:
    5.0
    X
    Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
    ZavrniSprejmi