Novice

Katere preglede kakovosti uporablja Tuoyuan Metal za strojno obdelavo kovin?

2026-09-18 0 Pusti mi sporočilo

Obdelan del se prilega sestavu ali pa ne in ni srednjega položaja. Pri precizni obdelavi je ta razsodba sprejeta veliko preden je končana zadnja operacija. Odločeno je, kdaj se prebere risba, kdaj prispe material, kdaj prvi izdelek pride s stroja in kdaj operater izvede meritev sredi serije.


Zakaj kakovosti strojne obdelave ni mogoče prepustiti končnemu pregledu

Ko serija komponent doseže končni pregled, so bile drage odločitve že sprejete. Material je bil porabljen, strojne ure so bile porabljene in v mnogih primerih je bila izvedena končna obdelava. Če je premer na tej točki napačen, je serija odpadek z dodatnim ravnanjem. Kontrola, ki dejansko ščiti kupca, je že prej v procesu: pri pregledu risb, pri prvem artiklu in pri stroju med proizvodnjo. Vse po tem je prej potrditev kot popravek.


Inspection


Inšpekcijska veriga, ki jo uporabljamo pri vsakem projektu

1. Risba in pregled zahtev

Pred nastavitvijo stroja se risba prebere glede na procesno pot. Preverjamo, katere dimenzije so funkcionalne, katere površine se prilegajo, kje so referenčne točke in ali je sklad toleranc dosegljiv z dodeljeno opremo. Kadar značilnosti ni mogoče izmeriti tako, kot je narisano, ali kjer je brez opombe navedena toleranca, ki je strožja, kot jo lahko prenese postopek, jo pred rezanjem kovine povečamo s kupcem. Ta stopnja je brezplačna; isti pogovor po produkciji ni.

2. Preverjanje vhodnega materiala

Palični material prispe s potrdilom o materialu, potrdilo pa se preveri glede na nabavno specifikacijo za razred, temperament in stanje. Aluminij 6061 in 7075, medenina C360 in C260, nerjavno jeklo 303, 304 in 316L ter titan so stopnje, ki jih najpogosteje srečamo. Kadar je uporaba povezana z varnostjo, potrdimo trdoto na vzorcu in ohranimo referenco serije, tako da je mogoče končnemu delu slediti nazaj do toplote ali serije, iz katere prihaja.

3. Prvi pregled artikla

Prvi člen je najpomembnejša meritev v celotnem naročilu. Preverja se glede na celotno risbo in ne samo glede kritičnih dimenzij, poroča pa se z dejanskimi izmerjenimi vrednostmi in ne z oceno uspešno ali neuspešno. Kupci običajno odobrijo proizvodnjo na tem poročilu. Prvi artikel hranimo do prejema pisne odobritve, ko ga kupec zahteva, tako da je odgovornost za specifikacijo jasna na obeh straneh.

4. Medprocesna preverjanja

Med tekom se dimenzije merijo z določeno frekvenco in ne po lastni presoji operaterja. Vklopljenostruženi deli, kar običajno pomeni značilnosti premera in dolžine pri vsaki menjavi orodja in v intervalih med njimi; na rezkanih delih značilnosti položaja in globine, ki zagotavljajo prileganje. Vsak odmik izven kontrolnega pasu ustavi tek in sproži prilagoditev, preden se izvede več materiala.

5. Končni pregled in dokumentacija

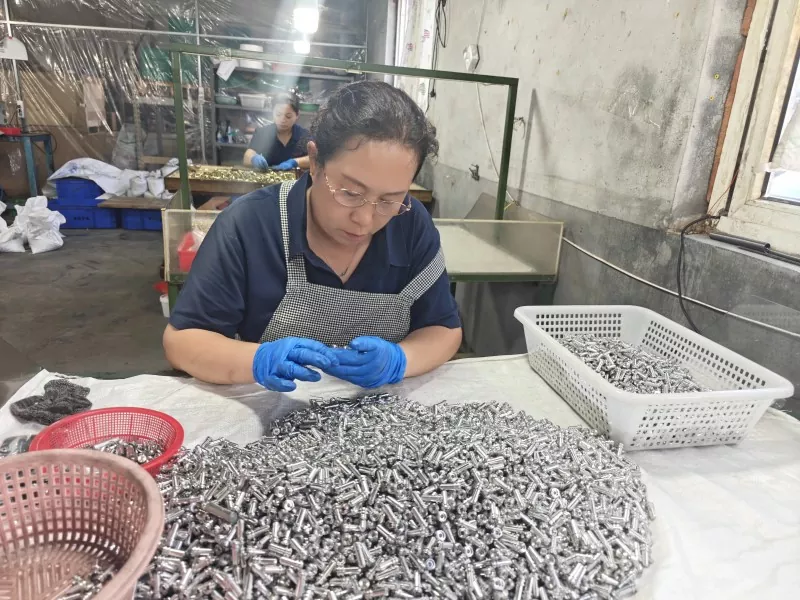
Končna kontrola se opravi glede na risbo in potrjeni prvi člen. Instrumenti v našem nadzornem območju vključujejo koordinatni merilni stroj, orodni mikroskop, večzglobno merilno roko, merilnike višine, številčnico, granitno površinsko ploščo in merilnik hrapavosti. Dimenzijska natančnost pri našem delu je običajno plus ali minus 0,01 mm in 0,005 mm, kjer to zahteva risba, s površinsko hrapavostjo v območju Ra od 0,4 do 3,2 mikrometra, odvisno od funkcije površine.

6. Preverjanje pred odpremo

Preden se pošiljka zapakira, se količina, končna obdelava, stanje navoja in oznake preverijo glede na naročilo ter se zapakirano blago fotografira. Za mednarodna naročila je to pomembnejše kot za domača naročila, saj manjkajoča podrobnost, odkrita na cilju, stane polno povratno pot in ne kratke vožnje med dvema zgradbama.


Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.Politika zasebnosti
ZavrniSprejmi